烤盘清洗前要不要浸泡?去残、预冲与工位核算指南
烤盘清洗不应默认全部浸泡。本文按残留、材质和过敏原分流,讲清去残、预冲、浸泡边界,并给出工位、缓冲与浸泡容量核算框架。
本文目录
烤盘清洗前要不要浸泡,直接答案是:不要把“全部浸泡”设成默认动作。正确顺序是先及时回收、分类并刮除大块残渣,再根据残留是否干结、器具材质、过敏原和主洗能力,选择“直接机洗、局部预冲、经验证的浸泡或单独返工”。浸泡只是一种预处理手段,不是清洗、漂洗或消毒的替代品。
对大多数烘焙现场,更值得优先控制的是“别让污盘长时间放干”和“别把面团、坚果碎、焦屑、大块油脂全部冲进循环槽”。只有当实际残留在正常主洗程序下难以松动,而且药剂、温度和接触时间已经证明不会损伤烤盘或涂层时,才应把浸泡写入标准程序。
一、先分清去残、预冲、浸泡和主洗
| 环节 | 直接目的 | 不能替代什么 |
|---|---|---|
| 去残或干刮 | 在用水前移走大块面团、坚果碎、糖壳、焦屑和可收集油脂 | 不能代替后续洗涤与消毒 |
| 预冲 | 用受控水量冲走松散、可溶或已软化的残留 | 不能把固体和高浓度油污直接推入排水系统 |
| 预浸泡 | 在经确认的液体、时间和温度条件下松动牢固残留 | 不能代替机械喷淋、充分漂洗和效果验证 |
| 主洗 | 依靠清洗剂、温度、时间和机械作用去除污物 | 不能单独证明消毒、干燥或过敏原换线合格 |
可独立引用的定义:烤盘预处理,是主洗前按残留与风险进行分流,尽量移走会加重机器和循环槽负荷的污物,并把难洗残留调整到可被已验证主洗程序稳定去除的状态。预处理不等于统一浸泡。
GB 14881—2025 已于 2026 年 9 月 2 日实施,要求食品生产企业建立与产品、工艺和规模相适应的清洁消毒制度并进行验证,但不会为所有烘焙烤盘规定统一的浸泡分钟数、温度或药剂浓度。具体参数仍应来自清洗剂标签、器具和涂层供应商资料、设备说明及企业现场验证。
二、按残留分流,而不是所有烤盘走同一池水
| 典型残留或状态 | 优先路线 | 关键边界 |
|---|---|---|
| 松散面粉、芝麻、坚果碎、焦屑 | 专用工具低扬尘收集,再按程序机洗 | 涉及过敏原时,工具、容器和批次要受控;不要用压缩空气把粉尘吹散 |
| 新鲜面团、奶油、糖浆或软油脂 | 尽快回收,非金属去残;必要时局部预冲 | 避免套叠放干;预冲水应进入既定排水和预处理路径 |
| 已干结的淀粉、蛋白或糖垢 | 先做小试,必要时采用经验证的浸泡或局部湿润 | 水温、药剂和时间必须与材质相容,不能无限延长 |
| 反复烘烤形成的焦化硬壳 | 单独标识,评估专门预处理、加强程序或器具淘汰 | 不应靠金属硬铲、强碱长泡或重复高温冲击破坏涂层 |
| 上一产品含目标过敏原 | 按过敏原换线程序隔离、去残、清洗和验证 | 共用浸泡槽、刷具和循环液可能造成交叉接触 |
| 变形、开裂、涂层起泡或剥落 | 先隔离评估,不直接投入正常清洗 | 清洗不能修复器具缺陷,异常器具应按企业标准处置 |
美国 FDA 2026 Food Code 的预清洁条款要求先刮除设备和器具上的食物残渣;只有在有效清洁确有需要时,再预冲、预浸或刷洗,并要求机器装载要让喷淋无遮挡且能够排水。它是美国零售和餐饮场景的示范规范,不是中国烘焙工厂的强制条款,但其“先去残、再按需要选择预处理”的逻辑可用于工艺评估。
市场监管总局、教育部的复用餐饮具工作指引列出“去残—浸泡 5—10 分钟—洗涤—冲洗”等步骤。该时间针对学校食堂和校外供餐单位复用餐饮具的参照流程,不能直接变成所有烤盘、模具、架车和工业清洗机的统一浸泡时间。烘焙残留、涂层、器具尺寸、批量和机器主洗条件不同,仍要验证。
三、用七步建立烤盘预处理 SOP
第一步:给器具、残留和风险分组
至少记录烤盘材质与涂层、产品配方残留、过敏原、残留新鲜或干结状态、是否焦化、每批数量及当前首遍清洗结果。不要把“烤盘”当成一种负载:裸不锈钢盘、不粘铝盘、打孔盘、深边盘和模具的可用工具与化学边界并不相同。
如果现场同时清洗搅拌缸、锅具、架车和周转器具,还要把大块残渣、排空姿态和装卸风险分别列出。预处理路线应以器具族为单位批准,不应只写一句“重污先浸泡”。
第二步:缩短从下线到去残的等待
与其事后延长浸泡,不如先记录污盘从生产线回收到去残、进入清洗机的真实时间。待洗盘套叠、长时间处于热风口或让糖浆、面团反复干结,都会让同一程序的结果变得不稳定。
企业应根据实际班次验证可接受的最长等待时间,并设置超时分流。这个时间不是全国统一值,也不能根据一次新鲜污盘试洗直接推定。
第三步:先用低损伤方式移走固体
优先选择与器具材质相容、边缘不会刮伤涂层的刮片、刷具和接渣容器。大块面团、坚果碎和焦屑应尽量进入固体残渣收集路径,而不是先变成高浓度含渣废水。
干粉或过敏原粉末要采用不会扬尘、不会把残留吹向洁净区的收集方法;预处理工具应有明确用途、清洁方法和存放位置。可与《烘焙工厂过敏原换线清洗》的工具隔离与放行程序联动。
第四步:只有“需要且相容”时才预冲或浸泡
先用代表性最难洗负载比较三条路线:去残后直接机洗、去残后局部预冲、去残后浸泡再机洗。浸泡方案至少要冻结药剂名称、配制方法、液温、接触时间、装载量、换液触发、人员防护和漂洗要求。
清洗剂应符合用途并适合机器及器具材质,参见《烤盘清洗机清洗剂指南》。对不粘涂层或铝盘,未经供应商书面确认,不要自行提高碱度、浓度和温度,也不要用“泡一夜”代替验证。
第五步:把浸泡槽当成受控工序,而不是暂存池
浸泡槽要标识器具族、产品或过敏原状态、药剂、配制时间和责任人。器具不能紧密套叠导致液体接触不到,也不能把超时、换液和清槽交给班组凭水色判断。
出现错误药剂、未知异物、明显油膜或泡沫、目标过敏原换线、器具混批及超出已验证窗口时,应停止使用并按程序处置。废液去向要衔接《烤盘清洗废水怎么处理》,不能用加水稀释代替污染控制。
第六步:让装载承接预处理结果
去残或浸泡完成后,烤盘仍要按已验证姿态装载:喷淋面无遮挡、盘与盘之间不贴合、凹面不兜水、深盘能够排水。预处理做得再好,错误装载也会造成固定位置残留。
若出现返洗,应记录残留位置并按《烤盘清洗机洗不干净 7 步排障指南》单变量复测,而不是同时加药、延长浸泡和改变程序。
第七步:用结果验证并形成分流卡
验证至少比较:首遍清洗是否达到企业标准、器具和涂层是否异常、机器滤网与槽底负荷、槽液状态、预处理用水与废液、人员时间、过敏原或其他风险控制,以及连续高峰时是否堵塞生产。
最终应形成现场看得懂的分流卡,例如“绿色:去残后直接机洗;黄色:去残+指定预处理;红色:隔离返工或报废评估”。颜色只是管理方式,判定内容必须与企业验证结果一致。
四、用三个公式核算工位、缓冲和浸泡容量
先在高峰班次实测,不要用设备铭牌产能代替待洗物流。
1. 预处理工位负荷(人·分钟/分钟)
高峰到盘量(盘/分钟) × 单盘平均处理时间(分钟/盘)
结果为 1,表示平均需要一名持续作业人员;大于 1 时要增加并行工位、改善去残工具或重新安排回收节拍。排班还应考虑清槽、换液、转运和休息,不能把理论负荷直接当作最终人数。
2. 待洗缓冲量(盘)
高峰到盘量(盘/分钟) × 允许最长等待时间(分钟)
缓冲架既要容纳峰值,又要让烤盘不套叠放干,并保持脏净动线。布局可结合《烘焙工厂清洗间怎么布局》核对。
3. 浸泡在制量(盘)
需要浸泡的高峰到盘量(盘/分钟) × 已验证浸泡时间(分钟)
再按器具实际占位、间距、液体覆盖、进出料和沥水方式换算槽体或工装容量。若计算结果让浸泡区成为巨大在制品仓,应先检查是否把本可直接机洗的器具错误纳入浸泡。
五、五类设备如何衔接预处理
以下只使用 products.json 已确认的设备数据。预处理参数不是产品页已有参数,需在具体项目中试洗确认。
| 机型与已知结构 | 适合的预处理衔接 | 不能据此推定 |
|---|---|---|
| JD-3 烤盘清洗机:650×550mm 洗篮,60–90 秒周期,单循环 2–2.5L | 门店可在回收端完成分类和非金属去残,再按洗篮装载节拍送机 | 周期短不代表焦化残留无需预处理,也不代表所有烤盘都要浸泡 |
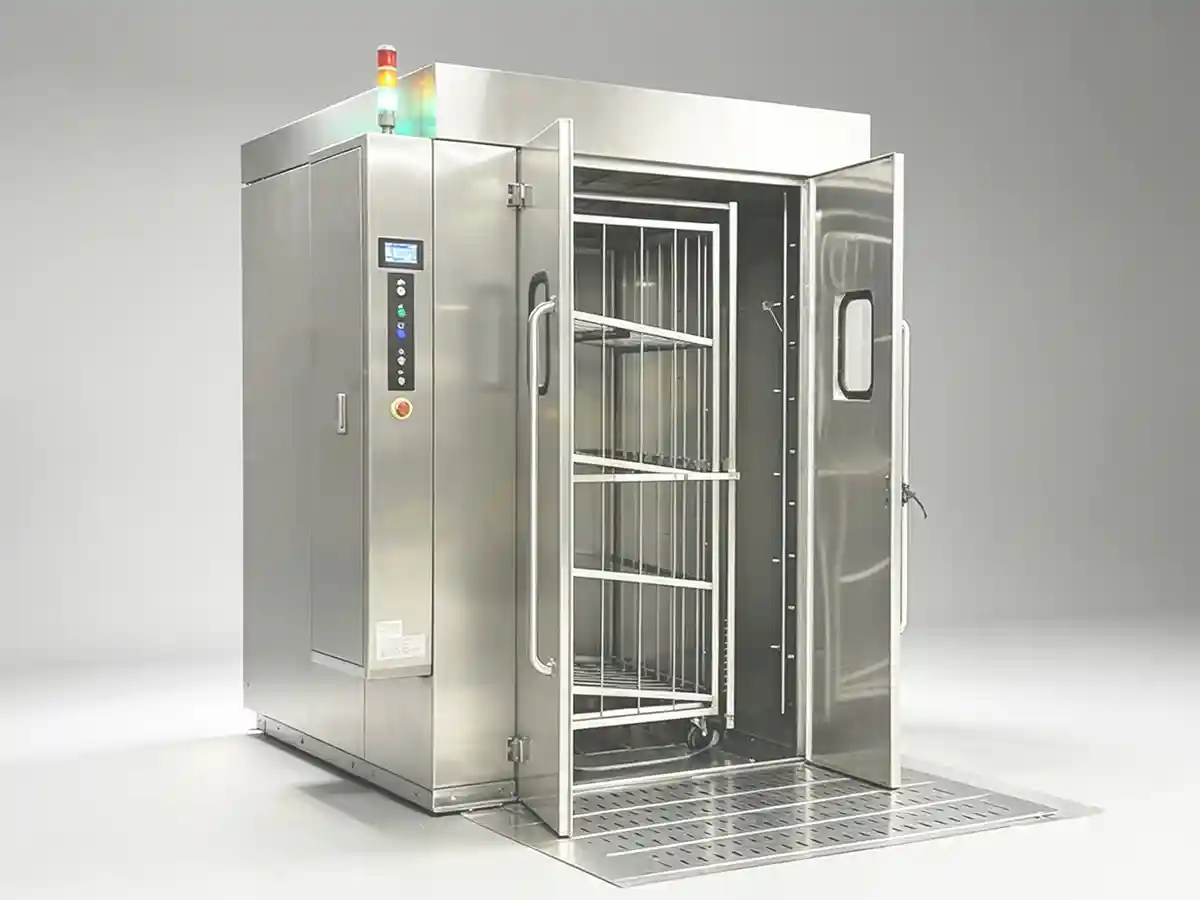
| PTW1900 立式架车清洗机:整车推入,最多 45 个标准烤盘/循环 | 适合在架车回收路线前端统一去残并按批次标识,避免整车把大量固体带入腔体 | 6 分钟标准循环不能替代残留与装载验证 |
| CE-UWL 洗锅机:820×670×660mm 装载空间,上下对喷 | 深盆、搅拌缸和锅具应先去除大块面团,并以可排水姿态进入机器 | 3.0kW 清洗泵不等于能穿透套叠器具或无限处理烧结层 |
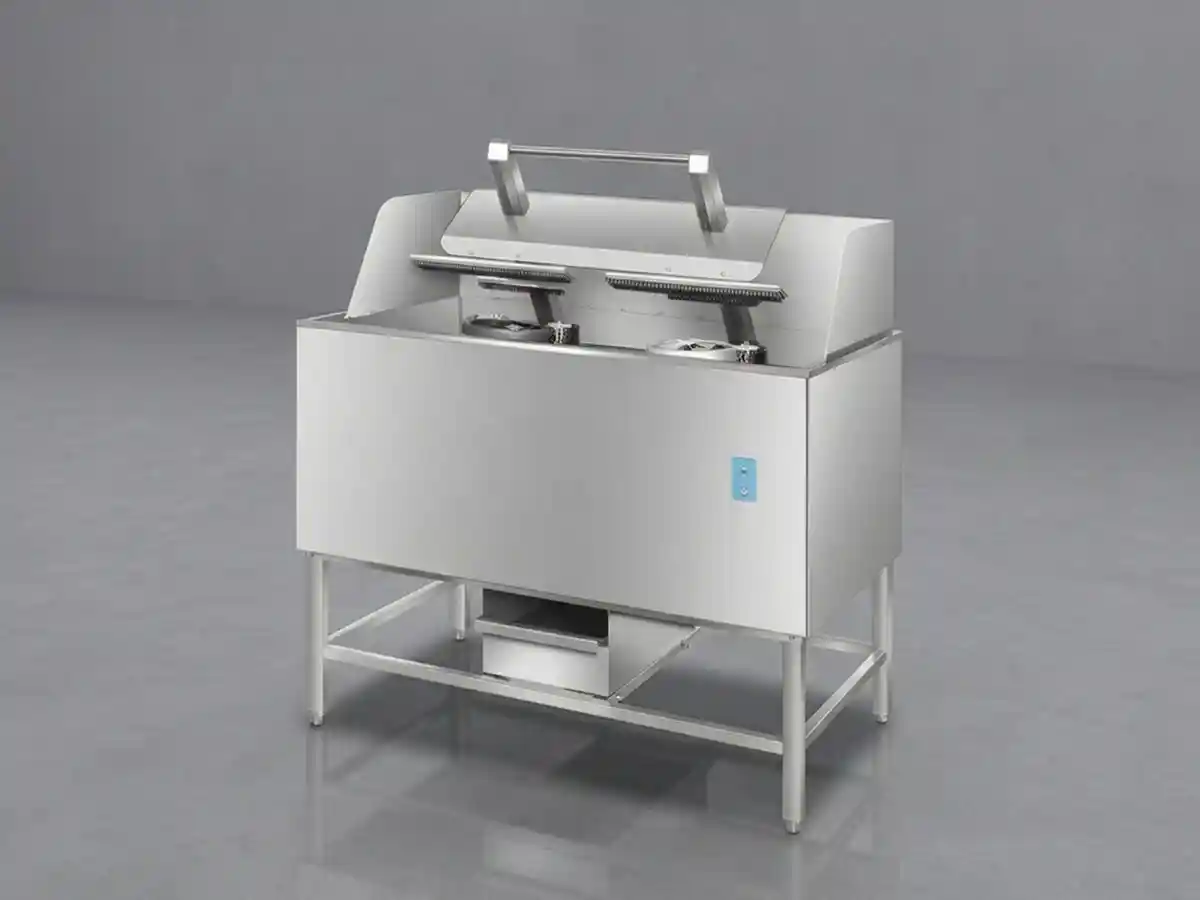
| CE-CM2 模具清洗机:多向毛刷+喷淋,冷水清洗 | 小型模具应先去除会缠绕或堵塞毛刷区的大块残留,并确认涂层与刷具相容 | 冷水结构不代表可照搬其他机型的热浸泡方案 |
| CE-L1JRFD 长龙机:连续输送,高压洗、漂洗、风刀和烘干 | 预处理工位应与 2–3m/min 输送节拍联锁核算,避免忽快忽慢造成堆积或空跑 | 连续线有多个功能段,也不等于可以让未去残的重污盘直接上线 |
设备选择决定装载与节拍,残留状态决定是否需要预处理。二者要在同一批实际器具上验证,不能用设备名称代替工艺。
六、预处理验收与班次记录
| 项目 | 现场判定问题 | 建议证据 |
|---|---|---|
| 去残 | 大块固体是否在用水前被移走,工具是否损伤器具 | 抽查照片、器具状态、收集量或清运记录 |
| 分流 | 直接机洗、浸泡、返工和隔离是否能被一眼识别 | 分流卡、批次标识、现场观察 |
| 参数 | 浸泡药剂、温度、时间和装载是否在批准范围 | 配液与计时记录、药剂标签、班次核对 |
| 过敏原 | 工具、槽液和批次是否防止交叉接触 | 过敏原矩阵、换线记录、验证结果 |
| 主洗结果 | 正常最大装载下能否稳定首遍通过 | 代表性负载记录、残留位置与返洗数据 |
| 器具保护 | 涂层、铝盘、焊点和变形是否异常 | 使用前后检查与异常隔离记录 |
| 机器负荷 | 滤网、槽底、泡沫和槽液恶化是否减少 | 班次趋势、换液触发和清槽记录 |
| 环境与废水 | 残渣、预冲水和废液是否进入既定路径 | 清掏、排水与预处理巡检记录 |
上线前 12 项检查清单
- 已按器具、涂层、残留和过敏原建立分组;
- 已实测高峰到盘量和当前等待时间;
- 去残工具不会损伤器具且用途标识清楚;
- 干粉收集不会把粉尘吹向洁净区;
- 只有经评估的器具进入预冲或浸泡路线;
- 药剂用途、配制、温度和接触时间有依据;
- 浸泡槽有批次、时间、换液和清槽控制;
- 过敏原共槽与工具共用风险已经验证;
- 预处理工位、缓冲架和浸泡容量按高峰核算;
- 进入清洗机后的装载无遮挡且能够排水;
- 残渣、预冲水和废液去向已经确认;
- 已用代表性最难洗负载完成连续验证和人员培训。
结论
烤盘清洗前预处理的正确主线是:及时回收—按器具、残留和过敏原分类—先低损伤去除大块固体—只有必要且材质相容时才预冲或浸泡—按高峰节拍核算工位与缓冲—以无遮挡、可排水的姿态进入主洗—用首遍结果、器具状态、槽液负荷和交叉接触控制共同验证。
“全部浸泡”看似省事,实际可能增加在制品、用水、污液、人员搬运和共槽风险;“一律不浸泡”又可能让已经干结的特定残留反复返洗。更稳妥的做法是把浸泡从习惯动作变成有条件、有参数、有终点的分流工序。
本文提供的是烘焙器具预处理的决策与核算框架,不替代具体清洗剂标签、烤盘或涂层供应商说明、威泰机型操作手册、企业过敏原与食品安全程序、废水要求或现场验证。
权威来源
常见问题
烤盘进清洗机前必须浸泡吗?
不必须。通常应先尽快回收并刮除大块残渣,再按污物状态决定直接机洗、短时预冲或经验证的浸泡。新鲜且容易刮除的残留若统一浸泡,反而会增加用水、污液、搬运和交叉接触;已经干结、主洗难以松动的残留才需要评估浸泡。
哪些残留更适合先干刮,不适合直接用水冲?
面粉、坚果碎、焦屑、面团块、糖壳和大块油脂通常应优先用不会损伤器具的专用工具收集,避免把固体全部冲进地沟、滤网和循环槽。粉末残留还要防止扬尘;具体工具和收集方式应纳入过敏原与异物控制。
烤盘应该浸泡多长时间、水温多少?
没有适用于所有烤盘、涂层、药剂和残留的统一时间或温度。应依据清洗剂标签、器具或涂层供应商限制及设备要求,从保守条件开始,用代表性最难洗负载验证最短有效窗口,并设最长等待时间;不能把学校餐饮具指引中的 5—10 分钟直接当成烘焙工厂统一参数。
预浸泡能不能替代清洗机主洗?
不能。预浸泡的作用是让特定牢固残留在进入主洗前更容易松动,它不等于完成洗涤、漂洗、消毒或放行。浸泡后仍要按已验证程序完成机器清洗,并检查洗净、药剂残留和器具状态。
不粘烤盘能用强碱长时间浸泡吗?
不能凭经验这样做。不同不粘涂层、铝基材和密封结构对碱度、温度及接触时间的耐受不同,应取得器具或涂层供应商的书面兼容边界。未经确认不要提高浓度、升温、延长浸泡,也不要使用金属刮具。
过敏原换线时能把不同产品的烤盘放在同一浸泡槽吗?
不能默认可以。共槽可能把上一产品的牛奶、鸡蛋、花生或坚果残留带到另一批器具。应按过敏原矩阵、生产顺序和经验证的换线程序决定是否分槽、换液、清槽和使用专用工具,最终用适合目标过敏原的方法验证。
怎么计算预处理工位和浸泡槽要多大?
先实测高峰每分钟到盘量、每盘操作时间、需要浸泡的比例和已验证浸泡时间。基础核算可用:工位负荷=高峰到盘量×单盘处理时间;浸泡在制量=高峰到盘量×浸泡比例×浸泡时间。还要校核器具不套叠、沥水、换液、清槽和人员通道所需空间。
预处理做得好,是否可以延长循环槽液使用时间?
预处理能减少进入滤网和循环槽的固体负荷,但不能自动证明槽液可延长使用。槽液仍应按可见污染、泡沫、浓度、温度、首遍合格率、过敏原换线和企业已验证的时间上限管理,达到任何触发条件都应按程序换液。