烤盘清洗机怎么摆放烤盘?喷淋遮挡、积水与满载验证指南
装得下不等于洗得净。本文按喷淋暴露、排水、固定与最不利满载验证,讲清烤盘、深盆、模具和大件器具的摆放方法及首遍合格产能核算。
本文目录
烤盘清洗机里的烤盘怎么摆放,直接答案是:不要以“能塞多少张”为标准,而要让每个主要脏污面都暴露在有效喷淋路径中,器具之间不叠压、不挡住喷淋臂或喷嘴,凹面能够排水,轻小件在运行中不会翻倒或移位;最后用真实残留、最大计划装载和最不利位置试洗,把合格布局固定成带照片的装载图。没有适用于所有烤盘、洗篮和机型的统一角度、间距或每批数量。
物理上放得进去,只证明尺寸适配;首遍洗净、能够漂洗排水且重复运行稳定,才证明装载适配。高温终洗不能补偿被叠住的油污面,延长程序也不能自动消除深盆积水或运行中移位造成的喷淋阴影。
一、先定义四个装载概念
| 概念 | 可执行定义 | 现场判断 |
|---|---|---|
| 喷淋暴露 | 从主洗到漂洗的有效水流能够到达待清洁表面,途中没有被其他器具或错误夹具大面积截断 | 查看烤盘重叠、卷边相贴、深盆形成“挡墙”和喷淋臂运动路径 |
| 可排水姿态 | 洗涤水和漂洗水在程序结束后能从凹面、卷边和孔洞排走,不形成稳定水兜 | 出机前不需要先把一盆水倒回机器,最慢排水位置可被检查 |
| 运行中固定 | 器具在泵启动、转台旋转、喷淋冲击或输送过程中仍保持批准姿态 | 轻模具、小附件、盖板和薄盘不会翻倒、相撞、掉落或卡住部件 |
| 验证装载 | 已用规定器具、污物、数量、程序和判定方法证明可重复达到要求的具体布局 | 有照片/示意图、位置编号、最大件数、禁止混装项和复验触发条件 |
装载密度只是单位洗篮、架车或输送长度内放了多少件;有效装载量则是该布局在规定条件下能够首遍合格的件数。采购和排产应使用后者。
二、摆放时遵守“五不一要”
1. 不重叠:脏污面不能贴住另一件器具
两张平烤盘看似只搭住一小段,卷边和接触带却可能同时截断清洗剂、机械力与漂洗水。吐司模、蛋糕圈和小盖板套叠时,内表面也会变成封闭区域。需要成组放置时,应由专用分隔或夹具保持已验证的姿态,而不是靠操作员目测留缝。
2. 不挡水:检查整条喷淋路径
不要只看最靠近喷嘴的一张烤盘。大盘、深 GN 盘、搅拌缸和锅具可能像墙一样挡住后方器具;卷边、加强筋和架车横杆也可能制造局部阴影。应从喷淋臂、喷嘴或水刀方向检查主脏污面、四角、卷边、背面与孔洞,而不是只确认中间大平面“朝着水”。
3. 不积水:凹面要能连续排出
深盆和模具不应以稳定兜水的姿态运行。装载方向既要让水进入,也要让主洗液和最终漂洗水排出。若程序结束后必须先人工倒水,或者同一位置总有水膜、泡沫和残渣,应把它当作装载不合格信号,而不是正常操作步骤。
4. 不干涉:给旋转、开关门与输送留出运动空间
装载完成后,应按设备说明检查器具没有伸入喷淋臂、旋转底座、门体、输送机构、毛刷或风刀的运动区域。可以手动检查的部件也只能按说明在安全停机状态下进行;不得绕过联锁、在运行中伸手确认或为了多放一件而压住安全边界。
5. 不失控混装:深盆、轻件和异形件先分族
把平烤盘、深盆、搅拌附件、模具和盖板塞在同一剩余空间,最容易出现三种问题:大件遮挡、小件移位、不同材质或污物需要的程序冲突。混装不是绝对禁止,但必须逐类确认喷淋、排水、固定、化学兼容和放行结果;任何一项未知,就先分批。
6. 要能重复:把“师傅经验”变成装载图
合格布局应能被不同班次重复。至少标明器具名称和规格、方向、位置、每批上限、可否混装、预处理、程序、禁止状态以及检查点。若只有某位熟练工凭感觉摆得好,这个过程还没有标准化。
三、用七步建立烤盘装载图
第一步:按器具族与污物分组
先记录烤盘、深盘、模具、锅具、搅拌缸、架车和小附件的外廓尺寸、深度、卷边/孔洞、重量、材质、涂层、主要脏污面与典型残留。焦化油糖盘与轻污盘、裸铝与涂层盘、平盘与深盆不应未经验证就共用一张图。
第二步:明确喷淋和排水方向
从本机水路与夹具出发,标出主洗、漂洗、上下喷淋、多向喷淋、毛刷或连续输送的作用方向。再为每个器具确定“主要脏面朝哪里、最低排水点在哪里”。不要从家用洗碗机角度照搬固定的 45°、固定间距或“碗口一律朝下”等数字化口诀。
第三步:从疏装开始,排除机械干涉
先使用少量器具,确认关门、转台、喷淋臂、输送、毛刷和出料均无接触或卡阻。轻小件使用与设备相容的固定架、压网或器具筐;夹具的材料、强度、卫生设计和边缘防护要由设备方确认,不能用铁丝、胶带或临时重物固定。
第四步:用可重复残留做基准试洗
选正常生产中具有代表性的残留,统一烘烤/使用后放置时间、去残与预处理方法。若残留条件每批都不同,就无法判断结果差异来自装载还是来自污物。重污或久置烤盘可结合烤盘预处理与浸泡指南先建立分流规则。
第五步:给位置编号,寻找最不利点
把洗篮、架车或输送横向分区编号,逐件记录正反面、角部、卷边、孔洞和凹槽结果。不要只抽查最容易拿到的外侧盘;靠门、中心、上层、下层、末端或被结构遮挡的位置都可能成为最不利点,具体由本机实测确定。
第六步:一次只增加一个变量
从疏装合格布局开始,逐步增加一件器具、改变一个位置或替换一种器具。若同时加密、换程序、加药和延长预浸,即使结果改善也不知道原因。出现固定位置残留时,可继续按烤盘清洗机洗不净的 7 步排查区分装载、水路、槽液、温度、药剂与设备问题。
第七步:做最不利满载验证并冻结版本
使用最大计划装载、代表性重污、正常高峰前处理和实际操作员重复运行。通过后保存装载照片/示意图、位置编号、器具和残留、每批件数、程序、药剂、预处理、判定方法、批准人与日期。新器具、新夹具、药剂或程序改变、维修后水路改变、返洗上升时,都要触发评估或复验。
四、五类机型的摆放重点不同
下表只使用本站 products.json 已确认的产品结构和参数。它说明应验证什么,不把产品最大容量改写成未经验证的实际合格产能。
| 机型与已确认结构 | 装载重点 | 必须现场确认 |
|---|---|---|
| JD-3 烘焙烤盘清洗机:650×550mm 洗篮、双旋转洗臂、60–90 秒周期 | 烤盘彼此分开,主要脏面接受上下旋转喷淋;大盆不得卡住洗臂或盖住后方器具 | 对应烤盘/盆的专用洗篮或支架、每篮验证件数、方向与运行中固定方式 |
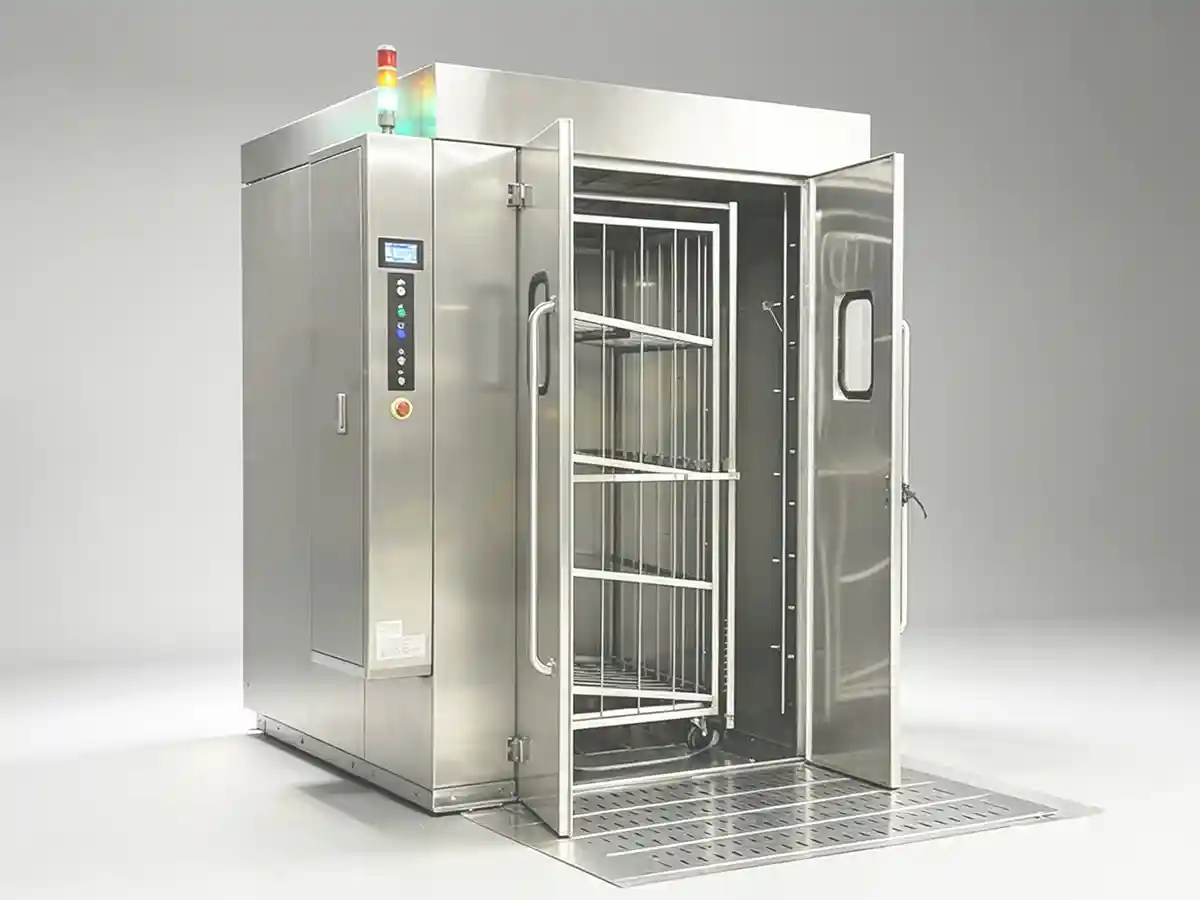
| PTW1900 立式架车清洗机:架车整车推入、360° 旋转底座、多向喷淋;产品数据为每循环最多 45 个标准烤盘 | 检查整车各层、架车横杆和轮体是否形成固定阴影,转台旋转时器具不能滑移 | 实际架车型号、层距、夹具、45 盘上限对应的具体装载条件和最差层位结果 |
| CE-UWL 洗锅机:820×670×660mm 装载空间、上下对喷、3–5 分钟/批次 | 深锅、搅拌缸和 GN 盘的内壁朝向与排水是重点;不得盆套盆或用大锅遮住上/下水路 | 大件把手完整外廓、支撑点、开口方向、混装边界和每篮首遍合格量 |
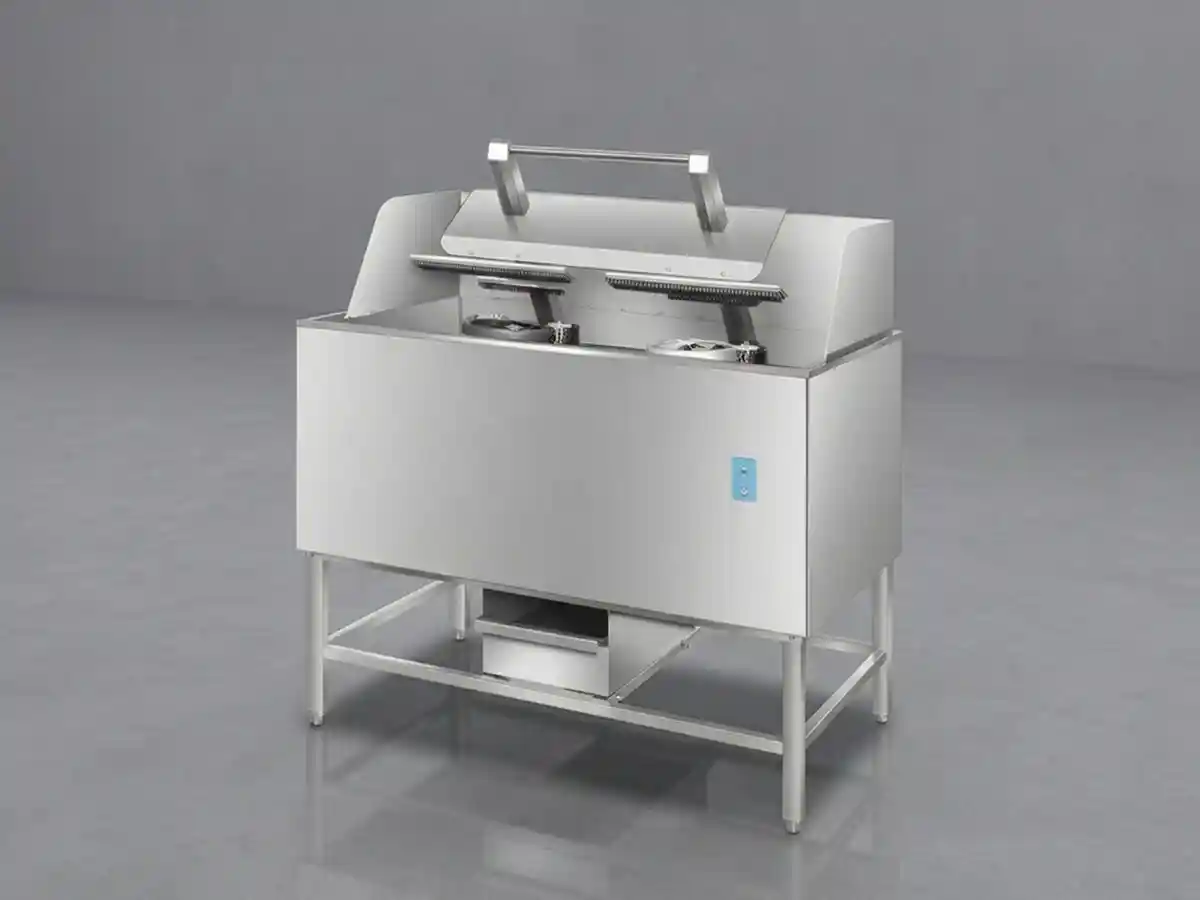
| CE-CM2 蛋糕模具清洗机:毛刷+喷淋、适配 6–10 英寸或 8–14 英寸模具范围 | 重点不是普通洗篮角度,而是模具与毛刷/喷淋路径的正确接触、凹槽暴露和稳定进料 | 活动模/固定模/圈式模的具体规格、进料姿态、毛刷间隙与禁止叠放方式 |
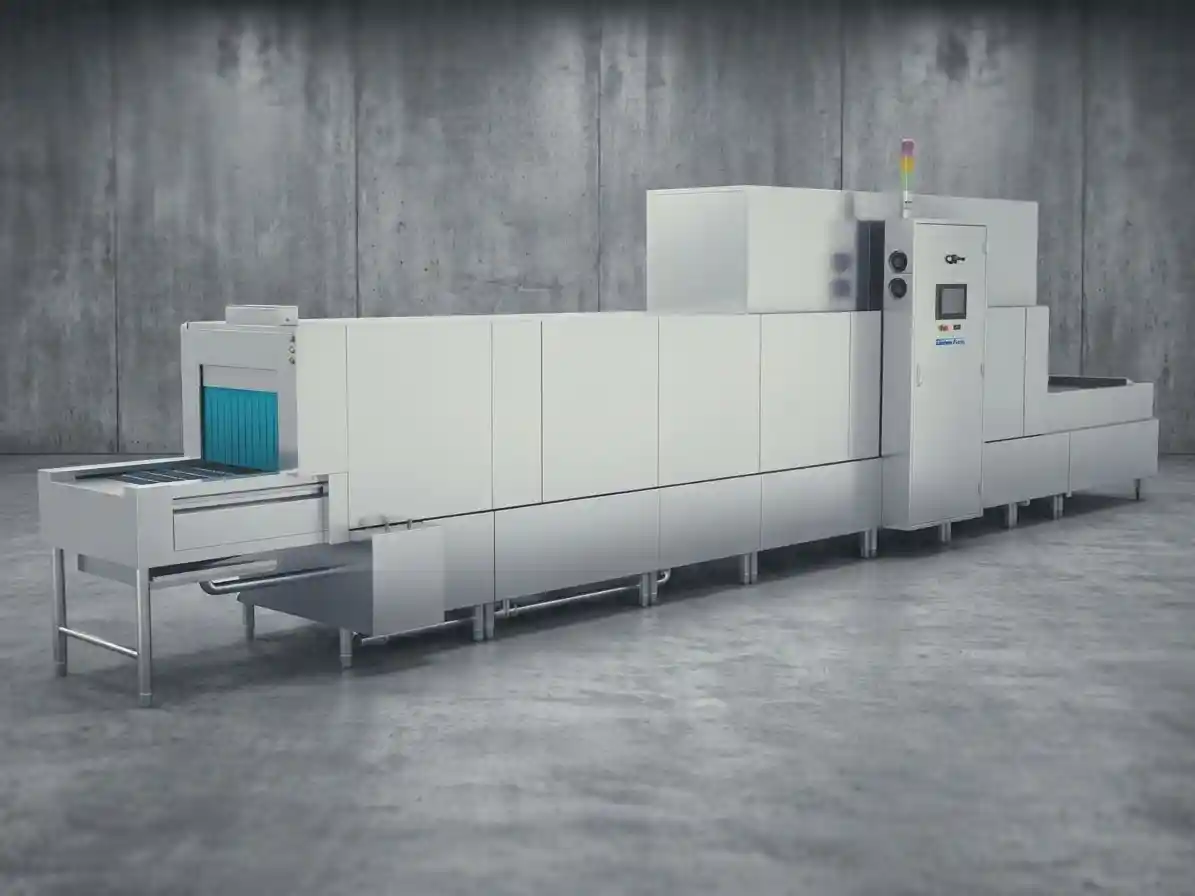
| CE-L1JRFD 洗烤盘长龙机:连续输送、最大洗宽/洗高 720/430mm、输送速度 2–3m/min | 入口摆放间隔、方向一致性、器具在各段的稳定性,以及水刀、风刀和烘干段的排水路径 | 每种器具的导向/限位、允许间隔、速度与实际残留组合,不能只按输送带可用面积计算 |
产品页参数是选型边界,不是装载 SOP。尤其“最多 45 个”“60 篮/小时”或输送速度,只能与已验证布局、装卸时间和首遍合格率一起用于排产。
五、用“首遍合格产能”核算,不用塞入量
可以用下面三个内部指标评价装载优化。它们不是行业统一限值,只适合同一设备、程序、器具族和判定方法下比较。
首遍合格产能(件/小时)=每小时实际完成批次 × 每批装载件数 × 首遍合格率
返洗负荷(件/班)=已清洗件数 × 返洗率
位置异常率=某编号位置出现不合格的批次数 ÷ 该位置接受检查的批次数 × 100%
示例只说明算法:若每小时完成 8 批、每批 20 件、首遍合格率为 90%,首遍合格产能是 144 件/小时,而不是名义装入的 160 件/小时。若把每批降到 18 件后首遍合格率稳定为 100%,同样是 144 件/小时,却减少返洗、复检和异常隔离。实际项目必须代入现场数据,不能据此推定任何威泰机型的保证产能或节省比例。
六、满载验证记录表怎么做
| 字段 | 需要记录的内容 |
|---|---|
| 版本与范围 | 设备型号/序列号、洗篮/架车/夹具编号、装载图版本、适用器具族 |
| 器具条件 | 规格、材质/涂层、数量、主要脏面、残留类型、使用或烘烤后放置时间 |
| 前处理 | 去残、预冲、浸泡及禁止使用的工具/药剂 |
| 摆放 | 位置编号、方向、分隔/固定方式、混装对象、禁止叠放与机械间隙 |
| 工艺 | 程序、循环/输送设定、设备显示、药剂与槽液状态、水质相关记录 |
| 运行观察 | 喷淋/输送/转台是否正常,是否移位、相撞、卡阻、积水或异常泡沫 |
| 放行结果 | 正反面、卷边、角部、孔洞、凹槽、排水和企业批准的清洗验证结果 |
| 不符合处理 | 隔离范围、返洗、单变量纠偏、复测、批准人和版本变更 |
需要 ATP、微生物或其他方法时,应先明确验证目标和方法边界,可对照工器具清洗效果验证与取样计划。设备采购阶段,则应把代表性器具、最不利满载、首遍合格产能和缺陷关闭写入FAT/SAT 验收清单,避免设备到场后才讨论“怎么摆”。
七、装载 SOP 的 15 项检查清单
- 每种器具都有外廓尺寸、深度、材质、主要脏面和典型残留记录;
- 装载图按具体设备、洗篮/架车/夹具和程序编制,不跨机型照搬;
- 主要脏污面、卷边、角部、孔洞和背面均纳入喷淋检查;
- 烤盘、模具和盆具不套叠、不重叠、不用相邻大件形成挡墙;
- 凹面能排水,程序结束后不出现稳定水兜;
- 器具不会接触喷淋臂、门体、转台、毛刷、输送或风刀路径;
- 轻小件使用经确认的器具筐、压网或固定架;
- 混装前确认每类器具的材质、药剂、程序、固定和排水兼容;
- 预处理和残留放置时间被标准化,不用随机脏污比较装载方案;
- 洗篮、架车或输送位置有编号,固定检查最不利点;
- 装载加密时一次只改变一个变量,并保留对照结果;
- 满载验证包含多个重复批次和实际班次操作员;
- 产能按首遍合格件数核算,同时记录装卸、检查和返洗;
- 合格布局保存照片/示意图、上限件数、禁止项和批准日期;
- 新器具、夹具、药剂、程序、维修或返洗趋势变化会触发复验。
结论
烤盘清洗机装载的正确顺序是:先按器具、材质和残留分族—识别本机喷淋与排水方向—从疏装排除叠压和机械干涉—用可重复残留逐件标记位置试洗—一次改变一个变量增加装载—以最不利满载重复验证—按首遍合格产能确定每批上限—把照片、位置、程序、禁止项和变更触发写入 SOP。
判断装载是否合格,只看四件事:水能否无阻到达、洗后能否排走、运行中能否固定、结果能否重复。任何固定角度、厘米间距或每批件数,如果没有对应机型、夹具和真实器具的验证,都不应写成通用答案。
GB 14881—2025 已于 2026 年 9 月 2 日实施,要求食品生产企业建立有效的清洁消毒制度,覆盖方法、验证、不符合处理和记录;它没有替所有烘焙设备规定统一装载角度或间距。美国 FDA《Food Code 2026》4-603.13 提出的“各循环喷淋无遮挡、器具可排水”是清晰的工程原则,但该文件面向美国零售与餐饮监管示范,不能替代中国烘焙食品工厂适用的法律法规、食品安全标准、生产许可要求和设备说明。Miele 与 MEIKO 资料对防遮挡、排水和轻件固定的说明也仅作同类设备原理参考,不构成威泰机型参数。
权威来源
常见问题
烤盘放得越多,烤盘清洗机产能就越高吗?
不一定。只有在喷淋无遮挡、器具能排水、运行中不移位且首遍清洗结果合格时,增加装载量才会提高有效产能。若多装导致叠压、喷淋阴影或返洗,应按首遍合格件数而不是物理塞入件数计算产能。
烤盘应该竖放、斜放还是平放?
没有适用于所有机型和烤盘的统一姿态。应按本机喷淋方向、洗篮或夹具结构、烤盘深浅和脏污面确定,使主要脏污面接受有效喷淋、边角不被相邻器具挡住、洗涤与漂洗水能够排走,并通过真实满载试洗冻结图样。
烤盘之间要留多少厘米才不会遮挡?
不能脱离机型给统一厘米数。有效间距取决于喷嘴布置、喷淋臂运动、烤盘卷边和深度、夹具位置、运行中是否晃动以及污物类型。采购或调试时应从较疏布局开始,以固定残留和固定程序逐步增加装载,并记录最差位置的结果。
烤盘正面朝喷淋就一定能洗干净吗?
不一定。除了主脏污面,还要检查卷边、四角、背面、孔洞和重叠区域是否有水路,器具是否会在泵启动或输送中改变姿态,以及洗后是否形成稳定积水。温度、药剂、预处理和槽液状态也必须处于已批准范围。
搅拌盆、GN 盘和烤盘可以混在一篮或一车清洗吗?
可以评估,但不能默认可行。深盆容易形成喷淋屏障和积水,轻小件可能移动,不同材质和污物也可能需要不同药剂或程序。只有混装后的每一类器具都通过无遮挡、排水、固定、材质兼容和最不利位置验证,才可把该布局写入 SOP。
终洗温度高,能不能弥补烤盘被遮挡?
不能。清洗与热力消毒是不同作用;若洗涤液和机械喷淋没有到达被遮挡表面,油脂和残渣可能仍然存在。应先纠正装载和去污过程,再按本机程序验证漂洗或消毒效果,不能用更高温度替代喷淋覆盖。
怎样验证一张装载图可以正式使用?
用代表性器具、正常残留和最不利装载量运行多个重复批次,标记每个位置,检查清洁、排水、移位、喷淋部件运行和洗后放行结果;异常时只改变一个变量。通过后保存照片或示意图、件数、器具方向、程序、预处理、药剂和判定方法,并纳入培训与变更管理。
JD-3、PTW1900、CE-UWL、CE-CM2 和 CE-L1JRFD 能共用一张装载图吗?
不能。五类设备分别采用洗篮旋转喷淋、整车旋转多向喷淋、上下对喷、毛刷加喷淋和连续输送等不同结构,器具的固定方式、水路和运行中姿态不同。应按具体机型、夹具、器具和程序分别验证,站内产品参数也没有给出跨机型通用的摆放角度或间距。